

Impletitura de cupru este realizata din numeroase fire fine de cupru tesute intr-un conductor flexibil. Combină o conductivitate electrică ridicată cu capacitatea de a absorbi vibrațiile, mișcarea și dilatarea termică, făcându-l utilizat pe scară largă în aparate de comutare, întrerupătoare de circuit, transformatoare, ansambluri de contacte electrice, conectori flexibili împletiti și alte componente de-curenți mari.
Cu toate acestea, aceeași construcție flexibilă care face împletitura de cupru utilă, îngreunează și tăierea curată. Atunci când împletitura netratată este tăiată cu foarfece, un tăietor hidraulic sau o mașină de tăiat convențională, tensiunea din structura țesută este eliberată la marginea tăiată. Acest lucru duce adesea la uzură, fire libere, tăieturi înclinate și capete deformate. Dacă piesa va fi ulterior perforată, montată într-un terminal sau sudată la un contact electric, o margine tăiată instabilă poate crea, de asemenea, probleme de poziționare și asamblare.
Pentru prototipuri și reparații ocazionale, banda adezivă, tubul-contractabil termic sau o virolă pot menține temporar firele pe loc. Pentru producția continuă, totuși, utilizarea unei lame mai ascuțite rezolvă rar problema de bază. Un proces industrial mai fiabil este sudarea-compactarea zonei desemnate înainte de tăiere. Încălzirea cu rezistență controlată și forța electrodului consolidează firele libere într-o secțiune stabilă, permițând împletiturii să fie tăiate prin zona compactată.


Pentru a înțelege procesul complet-de la alimentarea bobinei și sudură-compactarea până la controlul lungimii, tăiere și descărcare automată.
De ce se împletește cuprul după tăiere?
Structura țesută își pierde suportul la marginea tăiată
Spre deosebire de bara de cupru solidă, împletitura de cupru constă din mai multe grupuri de fire fine țesute împreună. Înainte de tăiere, firele rămân stabile datorită modelului de împletitură, frecării dintre fire și tensiunii distribuite pe tot materialul. Odată ce împletitura este tăiată, șuvițele de lângă margine pierd acest suport și se pot răspândi, ridica sau smulge de țesătura originală.
Cu cât firele individuale sunt mai fine și cu cât împletitura este mai flexibilă, cu atât este mai probabil să se deformeze în timpul tăierii. Uzura poate deveni mai gravă dacă materialul este răsucit, întins sau nealiniat atunci când intră în stația de tăiere, deoarece firele de pe fiecare parte a liniei de tăiere nu sunt sub tensiune egală.
Un tăietor convențional separă materialul, dar nu îl stabilizează
Când o lamă taie cuprul solid, forța este aplicată pe o secțiune metalică continuă. Impletitura de cupru se comportă diferit, deoarece conține multe fire separate și goluri mici. Pe măsură ce lama se mișcă în jos, unele șuvițe pot fi împinse în lateral sau comprimate în împletitură înainte ca șuvițele rămase să fie tăiate.
O lamă uzată, un joc excesiv între lamele superioare și inferioare, un suport inadecvat al piesei de prelucrat sau o aliniere slabă a împletiturii pot duce la:
- Margini tăiate în unghi sau curbate;
- Șuvițe tăiate parțial;
- Firele individuale sunt scoase din împletitură;
- O creștere a lățimii capătului după tăiere;
- Șuvițe ridicate, bavuri sau deformare locală;
- Variații între lungimea piesei programată și cea reală.
Creșterea capacității unității hidraulice de tăiere nu corectează neapărat aceste probleme. Dacă împletitura nu a fost stabilizată înainte de tăiere, o forță de tăiere mai mare poate pur și simplu comprima sau răspândi materialul mai agresiv.
Capetele uzate interferează cu perforarea, sudarea și asamblarea
Tăierea este rareori etapa finală de producție. Este posibil ca o împletitură de cupru să fie în continuare perforată, găurită, introdusă într-un terminal, sudată la un contact sau instalată într-un ansamblu electric.
Șuvițele libere pot împiedica împletitura să intre într-o virolă, terminal sau dispozitiv de poziționare. Variațiile lățimii compactate pot afecta locația găurii, în timp ce o margine înclinată poate modifica lungimea efectivă a conectorului finit.
Dacă împletitura va fi sudată la o bornă de cupru, o placă de contact, o bară colectoare sau o altă componentă conducătoare, distribuția neuniformă a firelor poate afecta, de asemenea, poziționarea și zona de contact disponibilă. Pe o linie de asamblare automată, capetele uzate se pot prinde în ghidaje, dispozitive de fixare sau mecanisme de alimentare, ducând la opriri și intervenții manuale.
Prin urmare, adevărata provocare a producției nu este doar cum să tăiați împletitura. Este modul de a crea o secțiune stabilă, poziționată cu precizie înainte ca lama să ajungă la material.
Metode de tăiere a împletiturii de cupru fără uzură
Diferite metode sunt potrivite pentru diferite cerințe de producție. Lucrările cu prototipuri, reparațiile pe teren și producția continuă nu necesită același nivel de control dimensional sau repetabilitate.
Asigurarea zonei de tăiere cu bandă
Pentru un număr mic de mostre, banda poate fi înfășurată în jurul punctului de tăiere dorit înainte ca împletitura să fie tăiată prin centrul secțiunii cu bandă. Banda restricționează temporar mișcarea șuvițelor și poate reduce uzura imediată.
Această abordare este ieftină și nu necesită echipament dedicat, dar nu produce un capăt conductiv permanent, controlat dimensional. Reziduurile de adeziv pot interfera cu sudarea, sertizarea sau contactul electric, astfel încât banda este în general nepotrivită ca metodă de producție standard.
Folosind tubul termocontractabil-sau un manșon temporar
Tubul termocontractabil-poate ține împletitura împreună în jurul zonei de tăiere și este uneori utilă pentru ecranarea cablurilor, împământarea împământării și lucrările de reparații. Manșonul, totuși, conține doar firele în exterior. Nu creează o secțiune conductivă densă sau uniform compactată.
Atunci când componenta finită necesită o suprafață de contact expusă sau trebuie perforată, găurită sau sudată după tăiere, tubul termocontractabil este în mod normal doar o măsură temporară sau suplimentară.
Sertizarea împletiturii într-o virolă sau terminal
Pentru conectorii împletiti proiectați cu manșoane sau terminale, împletitura poate fi introdusă în componenta metalică și sertizată mecanic înainte de tăiere sau tăiere.
Această metodă poate produce un capăt stabil, dar adaugă o componentă separată și limitează geometria finită la designul virolei sau terminalului. Dacă aplicarea necesită un capăt plat, compactat, fără un manșon suplimentar, sertizarea convențională a terminalelor poate să nu fie potrivită.
Cavitatea terminalului trebuie, de asemenea, să se potrivească cu construcția împletiturii. Un terminal supradimensionat poate să nu dezvolte o compresie suficientă, în timp ce un terminal subdimensionat poate îngreuna inserarea și poate deteriora firele fine la punctul de intrare.
Stabilizarea capătului prin lipire sau cositorire
Unele piese electrice mici folosesc lipire sau cositor-pentru a ține firele împreună înainte de tăiere. Odată ce lipirea curge între fire, poate împiedica separarea marginii.
Cu toate acestea, lipirea poate trece dincolo de zona de terminare prevăzută și poate rigidiza o parte a secțiunii flexibile. Această modificare a rigidității poate afecta componentele expuse la îndoiri repetate, vibrații sau cicluri termice. De asemenea, trebuie luate în considerare reziduurile de flux, penetrarea inconsecventă a lipirii și o zonă încălzită inutil de mare.
Lipirea poate fi acceptabilă pentru anumite componente de-volum redus, dar nu ar trebui să fie adoptată pentru piese de producție cu curent ridicat-fără teste electrice, mecanice și de durabilitate.
Sudați{0}}compactarea înainte de tăiere
Pentru conectorii flexibili împletiți, șunturile flexibile din cupru, conductorii aparatului de comutație și componentele traseului-curenților întrerupătorului-, sudura-compactarea înainte de tăiere este, în general, un proces industrial mai controlat.
Electrozii și instrumentele dedicate țin împletitura de cupru în poziție în timp ce curentul controlat și forța electrodului sunt aplicate zonei desemnate. Încălzirea prin rezistență se dezvoltă la punctele de contact dintre fire, în timp ce forța comprimă structura țesută într-o secțiune plată, pătrată sau altfel specificată. Unitatea de tăiere separă apoi materialul prin această zonă stabilizată.
În comparație cu aplatizarea mecanică simplă, compactarea prin sudură-combină căldura și forța pentru a produce o structură a toronelor mai stabilă. Rezultatul depinde încă de construcția împletiturii, curentul de sudare, timpul de sudare, forța electrodului, designul electrodului, dimensiunile compactate și condițiile de răcire. Acești factori trebuie stabiliți prin teste folosind materialul real al clientului.
Comparația metodelor de tăiere a împletiturii de cupru
| Metodă | Controlul sfărâmirii | Material suplimentar | Consistență dimensională | Volum de producție adecvat | Utilizare tipică |
|---|---|---|---|---|---|
| Banda înainte de tăiere | Temporar | Este necesară bandă | Scăzut | Prototipuri și lucrări ocazionale | Reparatii si pregatire mostre |
| Termocontractabil-sau mânecă | Temporar | Maneca necesara | Scăzut | Volum redus | Panglică de ecranare și împământare |
| Sertizare ferulă sau terminale | Bun | Este necesară ferulă sau terminal | Moderat | Volum scăzut spre mediu | Conectori împletite terminați |
| Lipirea sau cositorirea prin scufundare | Bun pentru piese selectate | Sunt necesare lipire și flux | Moderat | Volum redus | Conexiuni electrice mici |
| Sudați{0}}compactarea înainte de tăiere | Stabil și repetabil | În mod normal, nu este necesar un manșon separat | Ridicat | Volum mediu spre mare | Conductori flexibili și componente ale aparatului de comutare |
Decizia nu ar trebui să se bazeze doar pe dacă o metodă previne uzura. Dimensiunile de capăt necesare, contactul electric, procesul de perforare din aval, flexibilitatea și ținta de producție trebuie de asemenea luate în considerare.
Cum funcționează un proces automat de sudare și tăiere cu împletitură de cupru?
Alimentarea cu material și ghidare
Impletitura continuă de cupru este furnizată în mod normal în bobine sau bobine. Înainte de a ajunge la stația de sudare, trece printr-un sistem de ghidare care reduce răsucirea, plierea și mișcarea laterală.
Deoarece împletitura de cupru este moale și ușor deformată, sistemul său de alimentare nu poate copia pur și simplu un mecanism conceput pentru tablă. Rolele de alimentare trebuie să genereze o tracțiune suficientă fără a zdrobi materialul. Dacă împletitura alunecă în timpul hrănirii, lungimea finală poate varia chiar și atunci când distanța de alimentare programată rămâne neschimbată.
În funcție de lățimea împletiturii, grosimea, flexibilitatea, dimensiunea bobinei și timpul de ciclu necesar, mașina poate folosi un mecanism de alimentare sau de tragere acţionat de servo{0}}.
Control programabil al lungimii și al poziției de compactare-
Operatorul introduce lungimea finală necesară prin interfața mașinii, iar servomecanismul mută împletitura în poziția programată. Atunci când mai multe lungimi de produs sunt fabricate pe aceeași mașină, pot fi stocate rețete separate pentru a reduce măsurarea manuală și reglarea opritoarelor mecanice.
Poziția zonei compactate nu poate fi determinată numai din lungimea totală a produsului. Programul trebuie să țină cont de lungimea zonelor compactate, de secțiunea flexibilă dintre ele și de poziția finală de tăiere.
Dacă piesa finită va fi perforată, zona compactată trebuie să asigure, de asemenea, distanță suficientă la margine în jurul găurii. Plasarea unei găuri prea aproape de secțiunea flexibilă poate slăbi terminația sau permite slăbirea șuvițelor în timpul perforarii.
Încălzire cu rezistență controlată și forță electrodului
Cuprul are o conductivitate electrică și termică ridicată, astfel încât procesul de compactare necesită energie suficientă și repetabilă într-o perioadă controlată. Energia insuficientă poate lăsa firele consolidate inadecvat, în timp ce energia excesivă poate cauza decolorare, urme adânci ale electrozilor, supraîncălzire localizată sau deteriorarea firelor.
Forța electrodului este la fel de importantă. Dacă forța este prea mică, firele nu se pot aduna într-o secțiune densă. Dacă este prea mare, zona compactată poate deveni excesiv de subțire sau firele pot fi forțate afară în jurul marginilor electrodului.
Setările de proces adecvate nu pot fi selectate numai din puterea mașinii. Trebuie luate în considerare secțiunea transversală-impletiturii, lățimea și grosimea necomprimate, diametrul firului individual, suprafața goală sau cositorită, zona de contact a electrodului și dimensiunile compactate specificate.
Tăierea prin zona compactată
După compactare, unitatea de tăiere separă împletitura prin zona stabilizată mai degrabă decât prin secțiunea flexibilă netratată. Piesa de prelucrat trebuie să rămână susținută și aliniată corect în timpul tăierii.
Materialul lamei, geometria-de tăiere a muchiei, jocul de sus-la-inferioară a lamei, capacitatea de tăiere și suportul piesei de prelucrat toate afectează rezultatul. Cu împletituri mai groase sau mai multe împletituri procesate împreună, rigiditatea insuficientă a tăietorului poate produce o margine înclinată. Un joc excesiv al lamei poate crea bavuri sau poate trage fire din secțiunea compactată.
Descărcarea și transferul către operațiunile din aval
Componenta tăiată poate fi descărcată într-o tavă de colectare sau transferată direct la o stație de perforare, de-încărcare terminală, de sudură-secundară sau de inspecție.
Atunci când proiectul implică o linie de producție completă, procesul din aval trebuie luat în considerare de la început. Orientarea piesei, înălțimea de descărcare, metoda de transfer și timpul ciclului trebuie coordonate astfel încât mașina de tăiat să poată funcționa în mod fiabil cu următoarea stație.
Configurații mașini de sudat și tăiat cu împletitură de cupru
Mașină de compactare autonomă de sudură cu împletitură de cupru{0}}
Cu o mașină de sine stătătoare, operatorul încarcă o împletitură pre-tăiată sau pre-măsurată într-un dispozitiv de fixare, iar mașina efectuează prindere, aplicare-forță a electrodului și compactare-sudură.
Această configurație este potrivită pentru prototipuri, comenzi cu volum redus-și producătorilor cu modificări frecvente ale produselor. Sculele pot fi schimbate pentru diferite specificații de împletitură, dar măsurarea, tăierea și încărcarea depind în continuare de operator, ceea ce poate afecta atât producția, cât și consistența dimensională.
Mașină de compactare semi-de sudare-
Un sistem semi-automat combină alimentarea sau încărcarea manuală cu curentul, timpul și forța de sudare controlate. Este potrivit pentru producătorii al căror volum de producție a crescut, dar nu justifică încă automatizarea alimentată cu bobină-continuă.
Pentru producția de-mix mare, de-volum mai mic, o soluție semi-automatică poate fi mai practică decât o linie complet automatizată, deoarece schimbările de scule sunt mai simple și investiția inițială este mai ușor de controlat.
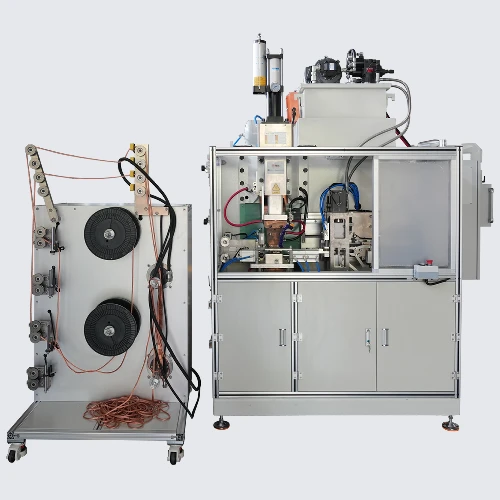
Mașină automată de compactare și tăiat împletituri de cupru
Când împletitura continuă este utilizată pentru a produce lungimi repetitive ale conectorilor, alimentarea, controlul programabil al lungimii, sudură-compactarea, tăierea și descărcarea pot fi integrate într-o singură mașină. Operatorul selectează rețeta corespunzătoare, iar mașina repetă secvența programată pentru fiecare parte.
Mașina automată de sertizare și tăiat împletituri de cupru de la HAIFEI este destinată producătorilor care doresc să reducă măsurarea manuală, compactarea și tăierea. Adecvarea trebuie evaluată în funcție de-secțiunea transversală a împletiturii, lățimea și grosimea necomprimate, diametrul individual al firului, dimensiunile compactate necesare, lungimea finită și obiectivul de producție.
Diferite lungimi finite pot fi gestionate prin rețete stocate. Cu toate acestea, atunci când lățimea, grosimea împletiturii sau geometria compactată se modifică în mod semnificativ, ghidajele, electrozii, sculele de compactare sau lamele de tăiere pot fi, de asemenea, nevoite să fie schimbate. Intervalul practic de procesare ar trebui verificat cu cele mai mici și mai mari mostre ale clientului, mai degrabă decât selectate doar din -zona transversală.
Mașină automată de tăiat și pătrare pentru șunturi din cupru împletit
Șunturile și ansamblurile din cupru împletit realizate dintr-una sau mai multe împletituri pot necesita un aranjament de material diferit față de împletitura plată convențională de cupru. Sistemele de ghidare, electrozi și tăiere trebuie configurate în funcție de numărul de împletituri, aranjarea acestora, forma compactă necesară, lungimea finită și procesul de asamblare în aval.
Mașina automată de tăiat și îndreptat cu șunt de sârmă împletită de cupru de la HAIFEI integrează alimentarea, reglarea programabilă a lungimii, îndreptarea și tăierea. Poate fi evaluat pentru împletitură de cupru goală, împletitură de cupru cositorit și produse realizate din conductori împletiti simpli sau multipli.
Acest tip de mașină este mai potrivit pentru producția repetitivă de șunturi flexibile din cupru și componente conductoare cu specificații relativ stabile. Clienții ar trebui să furnizeze desenul complet al piesei finite-nu doar secțiunea transversală-impletiturii, deoarece aranjamentul materialului, forma compactată și cerințele de instalare finală influențează proiectarea mașinii.
Linie de producție complet automatizată a împletiturii de cupru
Pentru produse standardizate de-volum mare, mașina de compactare și tăiat poate fi integrată cu inspecție vizuală, măsurare dimensională, perforare, alimentare terminale, sudare secundară, marcare, colectare de date și sortare automată.
O linie de producție completă ar trebui să fie proiectată în jurul secvenței actuale de fabricație. Simpla conectare a mai multor mașini de sine stătătoare nu asigură o automatizare fiabilă. Furnizorul trebuie să înțeleagă prezentarea materialului primit, cerințele de asamblare în aval, timpul de ciclu țintă, frecvența de schimbare și standardele de calitate înainte de a decide ce operațiuni ar trebui automatizate și care ar trebui să rămână manuale.
Cum să alegi o mașină de sudat și tăiat cu împletitură de cupru
Nu selectați mașina numai după -secțiunea transversală
Clienții trimit adesea doar o zonă de-secțiune transversală, cum ar fi 10, 25 sau 50 mm² atunci când solicită o ofertă. Cu toate acestea, două împletituri de cupru cu aceeași secțiune transversală nominală-pot avea lățimi, grosimi, diametre și construcții de împletitură diferite.
De exemplu, o împletitură de 16 mm² poate fi îngustă și relativ groasă, în timp ce alta poate fi mai lată și mai subțire. Nu vor necesita neapărat aceleași ghidaje de material, zonă de contact a electrodului, forță electrodului sau lățime de tăiere.
Prin urmare, trebuie furnizate următoarele informații:
- Zona secțiunii transversale-impletituri de cupru;
- Lățimea și grosimea necomprimate;
- Diametrul firului individual;
- Straturi împletite sau construcție;
- Cupru gol sau cositorit;
- Numărul de împletituri procesate la un moment dat;
- Formatul materialului primit, cum ar fi bobina, bobina sau lungimea pre-tăiată.
Definiți dimensiunile compactate și procesul în aval
Înainte de a specifica o mașină, trebuie definite clar lățimea, grosimea și lungimea compactate necesare. „Fără uzură după tăiere” nu este o cerință tehnică completă.
Dacă secțiunea compactată va fi perforată, trebuie furnizate și diametrul găurii, poziția și distanța minimă la margine. Dacă împletitura va fi sudată la un terminal, un contact sau o bară colectoare, este necesar desenul complet al ansamblului pentru a evalua accesul la electrozi, spațiul de fixare și automatizarea în aval.
O zonă compactată mai mică necesită în mod normal o poziționare mai precisă a materialului și unelte. O zonă de compactare mai mare poate necesita mai multă energie de sudare, o distribuție mai uniformă a forței și o răcire îmbunătățită a electrodului.
Evaluați sursa de putere de sudare și sistemul de control{0}}forței
Puterea nominală a mașinii nu ar trebui să fie singurul criteriu de cumpărare. Sursa de alimentare și sistemul de presiune trebuie să se potrivească cu împletitura reală și zona de compactare.
Cumpărătorii trebuie să confirme:
- Dacă curentul și timpul de sudare pot fi ajustate;
- Dacă forța electrodului este controlată și repetabilă;
- Dacă pot fi stocate rețete separate pentru produse diferite;
- Dacă electrozii sunt răciți corespunzător;
- Dacă mașina rămâne stabilă în timpul producției continue;
- Dacă sunt disponibile alarme de proces sau funcții de monitorizare;
- Indiferent dacă sursa de alimentare, cadrul și electrozii sunt potrivite pentru zona de compactare necesară.
O putere mai mare nu produce automat un rezultat mai bun. Energia excesivă, forța nepotrivită sau electrozii prost proiectați pot provoca în continuare deteriorarea firelor, decolorarea și extrudarea materialului.
Verificați metoda de hrănire și{0}}controlul lungimii
Impletitura de cupru este flexibila si usor deformata. Mecanismul de alimentare trebuie să genereze suficientă tracțiune fără a marca sau zdrobi materialul.
Dacă este importantă-toleranța de lungime finală, furnizorul ar trebui să execute o serie de piese în timpul testului și să măsoare întregul lot, în loc să prezinte o singură mostră acceptabilă. Testul ar trebui să ia în considerare, de asemenea, schimbările în diametrul bobinei, tensiunea materialului și temperatura mașinii în timpul funcționării continue.
Pentru producătorii care produc mai multe lungimi finite, lungimile bazate pe rețetă-și setările de sudare pot reduce timpul de schimbare și riscul erorilor de configurare manuală.
Probleme obișnuite de calitate și verificări asociate mașinii-
| Problema de calitate | Cauză posibilă-la mașină | Verificare recomandată |
|---|---|---|
| Șuvițele libere rămân după tăiere | Lungime de compactare insuficientă, energie inadecvată sau contact neuniform al electrodului | Verificați curentul, timpul de sudare, forța, planeitatea electrodului și poziția de tăiere |
| Lățimea compactată variază | Ghidare instabilă, mișcare laterală sau prindere inadecvată | Verificați ghidajele de alimentare și dispozitivul de poziționare |
| Secțiunea compactată este prea subțire | Forță excesivă sau dimensiuni necorespunzătoare a sculelor | Reglați forța și inspectați unealta de compactare |
| Decolorare severă a suprafeței | Aport excesiv de căldură, timp lung de sudură sau răcire insuficientă | Optimizați programul de sudare și inspectați sistemul de răcire |
| Lungimea finită variază | Alunecarea alimentului, schimbarea tensiunii bobinei sau prinderea instabilă | Inspectați alimentatorul servo, extractorul și mecanismul de prindere |
| Marginea tăiată este înclinată | Lamă uzată, suport inadecvat sau alinierea greșită a materialului | Inspectați lama, jocul de tăiere și suportul piesei de prelucrat |
| Rezultatele se modifică în timpul producției continue | Încălzirea electrodului, răcirea insuficientă sau contaminarea electrozilor | Inspectați circuitul de răcire, suprafața electrodului și intervalul de întreținere |
| Calitatea devine instabilă după schimbare | Rețetă sau poziție incorectă a sculei | Stabiliți o rețetă separată și o înregistrare de schimbare pentru fiecare produs |
Când depanați, evitați să faceți modificări simultane mari ale curentului, timpului și forței. Țineți celelalte condiții constante, ajustați câte o variabilă primară și înregistrați dimensiunile compactate rezultate, starea marginilor și aspectul suprafeței. Această abordare facilitează stabilirea unei ferestre de proces repetabilă.
Aplicații tipice pentru echipamentele de sudare cu împletitură de cupru
Conexiuni flexibile pentru aparate de comutare
Impletiturile de cupru sunt utilizate în aparatele de comutare, unde calea curentului trebuie să se adapteze la mișcare sau toleranța de instalare. Capetele lor trebuie deseori compactate, perforate sau conectate la o bară, ceea ce face ca dimensiunile compactate și consistența-lungimii tăiate să fie importante.
MCB, MCCB și Componente de cale curentă-ACB
În întrerupătoarele de circuit, împletitura de cupru poate fi îmbinată la contacte mobile, contacte staționare, benzi bimetalice, terminale sau alte componente conductoare. Deoarece aceste ansambluri sunt adesea compacte, designul dispozitivului de fixare, direcția electrozilor și încărcarea automată trebuie în mod normal dezvoltate în jurul piesei complete.
Conectori flexibili împletite și șunturi din cupru
Producătorii de conectori flexibili împletite prelucrează adesea mai multe-secțiuni transversale și lungimi finite. Alimentarea automată, sudura-compactarea și tăierea pot reduce măsurarea manuală, reprelucrarea firelor și poziționarea repetată în timp ce pregătesc un capăt stabil pentru perforare sau atașarea terminalelor.
Transformatoare și echipamente electrice cu curent înalt-
Transformatoarele, redresoarele, sursele de alimentare și alte sisteme de-curenți înalți folosesc împletitură de cupru pentru a suporta vibrațiile, dilatarea termică și alinierea necorespunzătoare a instalației. Pentru aceste produse, capătul compactat trebuie să fie adecvat pentru asamblare, în timp ce performanța sa electrică și mecanică trebuie verificată în condițiile de funcționare prevăzute.
FAQ
Î: Pot fi folosite foarfecele obișnuite pentru a tăia împletitura de cupru?
R: Foarfecele pot fi folosite pentru împletitura subțire de cupru în timpul lucrărilor de prototip, dar rareori oferă un control constant asupra uzării, calității marginilor și lungimii finisate. De asemenea, se uzează rapid și nu sunt potrivite pentru producția continuă.
Î: Care este diferența dintre o mașină de sudură cu împletitură de cupru și o mașină de tăiat convențională?
R: Un tăietor convențional separă doar materialul. Nu stabilizează firele fine de cupru înainte de tăiere. O mașină de sudură și tăiat cu împletitură de cupru aplică mai întâi căldură și forță controlată pentru a compacta zona desemnată, apoi taie secțiunea stabilizată. Acest proces este mai potrivit pentru producția în loturi care necesită geometrie controlată a capătului și lungimea finisată.
Î: Poate o mașină să compacteze împletitura fără a o tăia automat?
A: Da. O mașină de compactare-sudură autonomă poate fi utilizată atunci când împletitura a fost deja tăiată la lungime sau când volumul de producție nu justifică alimentarea și tăierea automată. Nivelul adecvat de automatizare depinde de procesul de producție existent și de rezultatul necesar.
Î: O singură mașină poate procesa mai multe dimensiuni de împletitură de cupru?
R: O mașină poate procesa mai multe specificații ajustând rețeta de sudare și schimbând ghidajele, electrozii, instrumentele de compactare sau lamele. Domeniul practic depinde de diferențele de lățime, grosime, diametrul firului și geometria compactată-nu numai de zona-secțiunii transversale.
Î: Se poate suda-pânză de cupru cositorizat?
R: Da, sub rezerva evaluării procesului. Acoperirea cu staniu afectează contactul electrodului și cerințele de întreținere, astfel încât materialul real al clientului ar trebui testat. Pot fi necesare rețete separate pentru împletitura de cupru goală și conservată.
Î: Cum pot confirma dacă o mașină este potrivită pentru produsul meu?
R: Cea mai fiabilă abordare este de a furniza mostre reale de împletitură și desene complete ale produsului pentru compactare, tăiere și încercări de asamblare în aval. Adecvarea mașinii nu trebuie determinată numai din puterea nominală sau dintr-un interval general de-secțiune transversală.
Trimiteți mostrele de împletitură de cupru la HAIFEI pentru încercări de sudare și tăiere
O tăietură curată a împletiturii de cupru depinde de mai mult decât de lamă. Ghidarea materialului, energia de sudare, forța electrodului, dimensiunile compactate, designul electrodului, poziția de tăiere și precizia de alimentare trebuie evaluate ca un proces complet.
Dacă sunteți în căutarea unuiaparat de sudură cu împletitură de cupru, mașină automată de compactare și tăiat, sau linie completă de producție, trimiteți HAIFEI mostrele de împletitură, desenele produsului, dimensiunile compactate necesare, lungimea finită și ținta de producție. Echipa noastră de ingineri poate evalua sursa de putere de sudare, sistemul de forță, electrozii, sculele de tăiere, metoda de alimentare și configurația automatizării înainte de a recomanda o mașină.
Dacă nu ați selectat încă o configurație specifică, începeți cu mașina noastră de sudură cu împletitură de cupru și soluția pentru linia de producție automată pentru a compara opțiunile de procesare și automatizare disponibile.
Obțineți o soluție pentru mașină de împletitură de cupru


